在机加工行业,机床被称为“工业母机”,而切削工具则是机床的“牙齿”。它们直接与工件接触,通过高速旋转或直线运动去除多余材料,最终塑造出精密的零件。对于每天与机床打交道的机加工人来说,了解切削工具的分类、选用原则以及维护技巧,是提升加工效率与零件质量的关键。
一、切削工具的主要类型
根据加工方式和结构特点,常见的切削工具可分为以下几类:
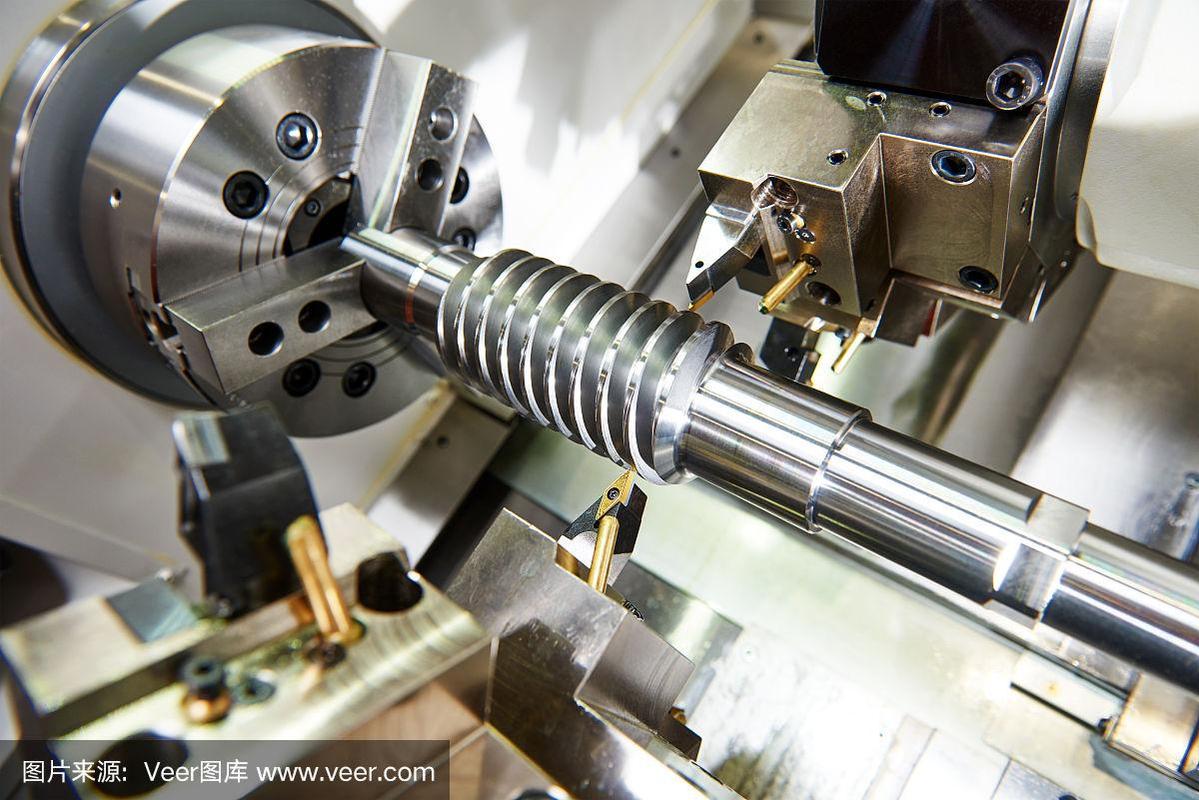
- 车刀:用于车床加工回转体表面,包括外圆车刀、端面车刀、切断刀、螺纹车刀等。
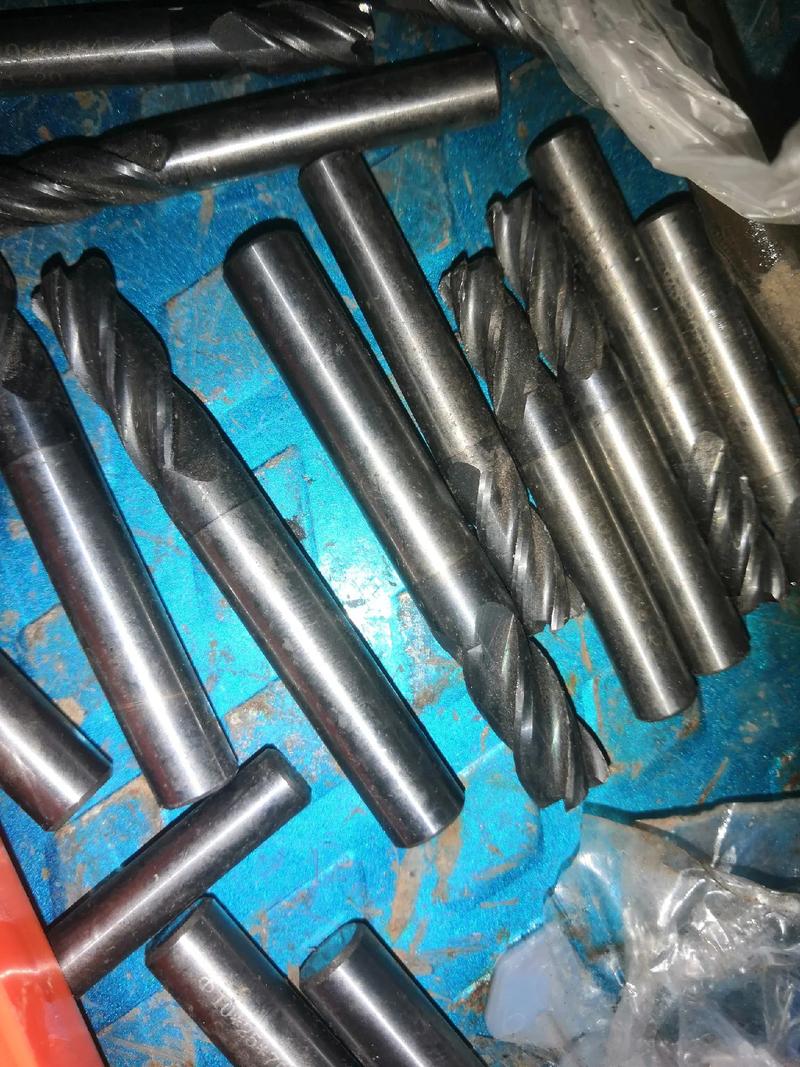
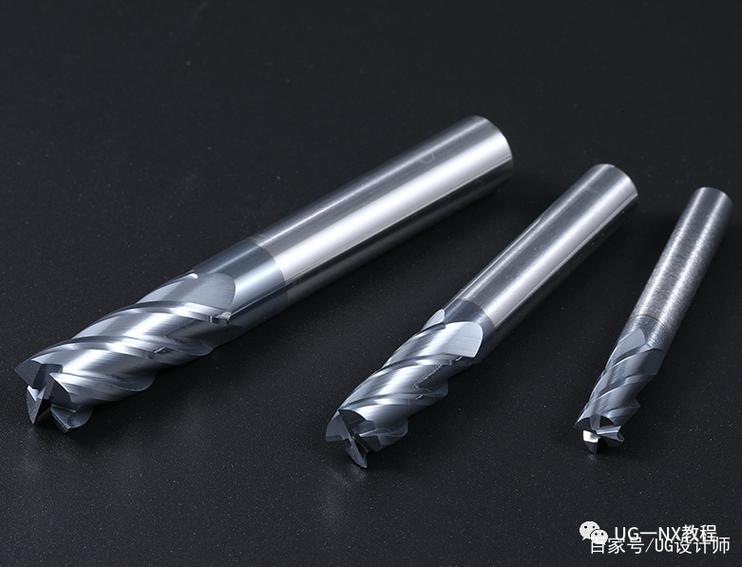
- 铣刀:用于铣床,有面铣刀、立铣刀、键槽铣刀、球头铣刀等,可加工平面、沟槽、曲面。
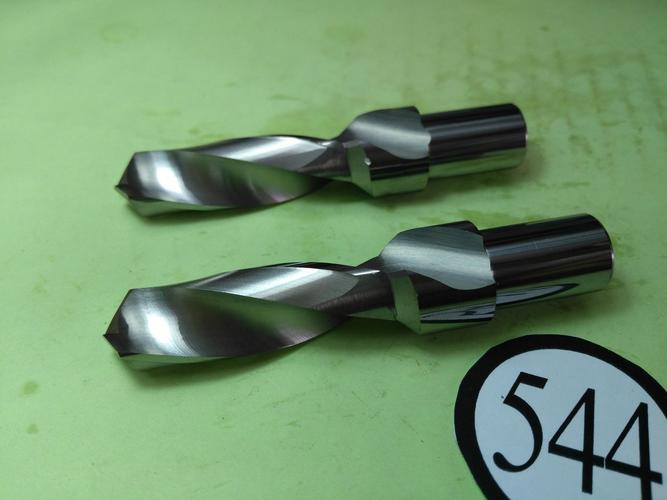
- 钻头:用于孔加工,如麻花钻、中心钻、深孔钻,并可搭配铰刀、丝锥完成精加工或攻丝。
- 镗刀:用于扩大孔径或提高孔精度,常见于镗床和加工中心。
- 螺纹刀具:如丝锥、板牙、螺纹铣刀,用于加工内外螺纹。
- 齿轮刀具:如滚刀、插齿刀,用于齿轮齿形加工。
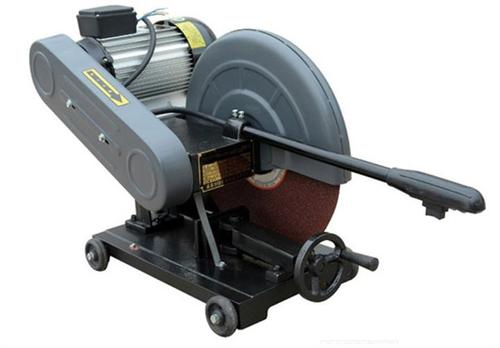
- 磨具:如砂轮、砂带,用于磨削加工,达到高精度和低粗糙度。
二、切削工具的材质与涂层
切削工具的性能很大程度上取决于材质。常用材质包括:
- 高速钢(HSS):韧性好、成本低,适合低速切削和复杂刀具。
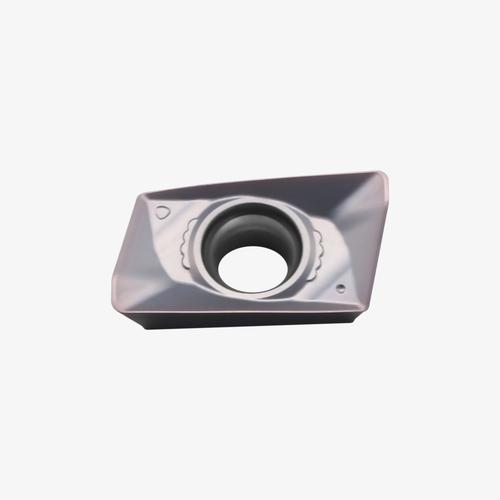
- 硬质合金:硬度高、耐磨性好,是现代机加工的主流,适合高速切削。
- 陶瓷:耐高温、化学稳定性好,用于高速精加工。
- 立方氮化硼(CBN):硬度仅次于金刚石,适合加工淬硬钢和高温合金。
- 金刚石(PCD):极高硬度,用于有色金属和非金属材料的高光加工。
为了进一步提升寿命,刀具表面常进行涂层处理,如TiN、TiCN、TiAlN、AlCrN等。涂层能降低摩擦、提高耐热性,从而允许更高的切削速度。
三、如何正确选用切削工具
选用切削工具时,需综合考虑以下因素:
- 工件材料:钢、铸铁、不锈钢、铝合金、钛合金等对刀具材质和几何角度要求不同。
- 加工工序:粗加工要求刀具强度高、容屑空间大;精加工则侧重精度和表面质量。
- 机床条件:机床功率、刚性、转速范围限制了刀具的最大尺寸和切削参数。
- 加工效率与成本:在保证质量的前提下,追求更高的金属去除率,同时平衡刀具成本。
- 刀具几何参数:前角、后角、主偏角、刃倾角等直接影响切削力、排屑和散热。
例如,加工铝合金时宜选用大前角、锋利刃口的刀具,并配合较高的切削速度;而加工高温合金则需选用耐磨性好的硬质合金或陶瓷刀具,并降低切削速度。
四、切削工具的安装与使用要点
- 保证刀具跳动在允许范围内:径向和端面跳动过大会导致刀具寿命骤降、加工表面恶化。
- 合理设置切削参数:根据刀具样本推荐值,结合机床刚性调整线速度、每齿进给和切深。
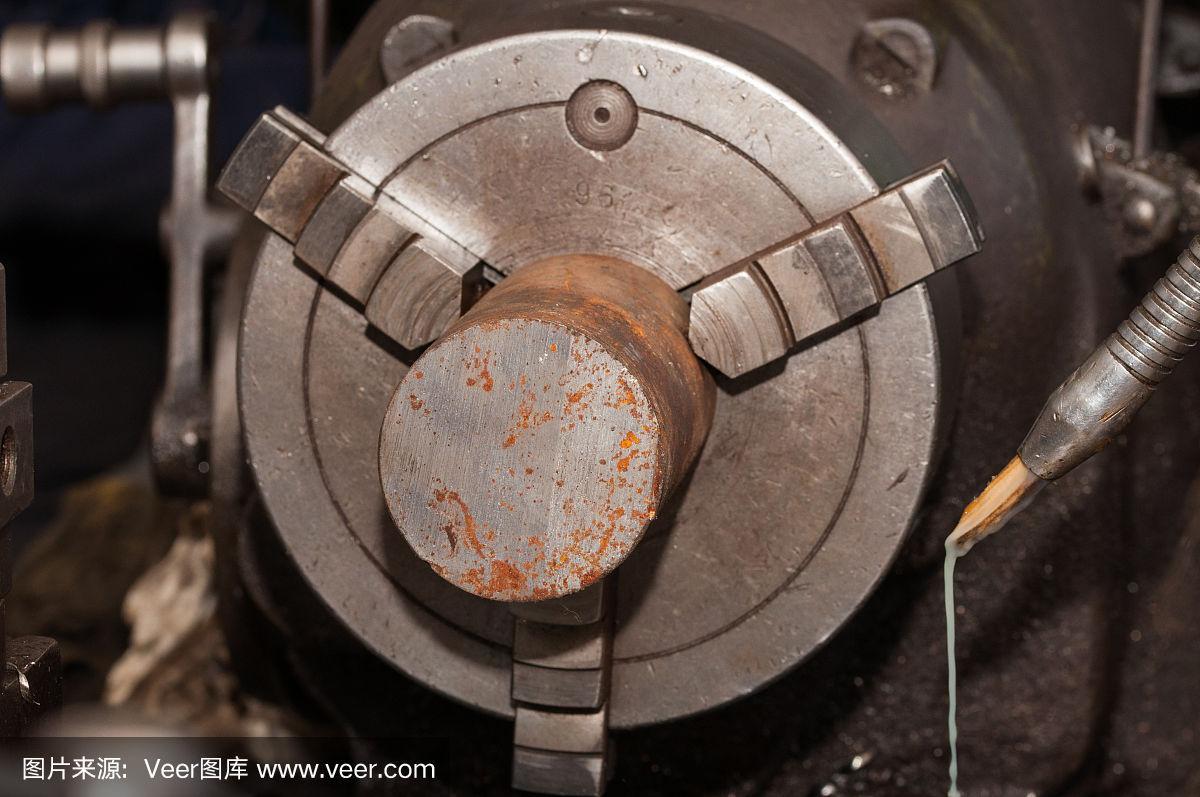
- 注意冷却与排屑:充分冷却能降低切削温度,防止积屑瘤;顺畅排屑可避免刀具崩刃和工件划伤。
- 监听切削声音与观察切屑:异常声音或切屑颜色、形状变化,往往预示着刀具磨损或参数不当。
五、切削工具的维护与刃磨
- 定期检查磨损:后刀面磨损、月牙洼磨损、崩刃、微裂纹等都是常见失效形式。
- 及时更换或刃磨:磨损超差后继续使用会增加切削力,影响精度,甚至损坏机床。
- 正确刃磨:使用专用磨床和砂轮,保持刀具原有几何角度,避免退火。
- 妥善存放:刀具应分类存放在专用刀架或盒内,避免碰撞和锈蚀。
六、
切削工具虽小,却直接决定了加工的效率、精度和成本。作为机加工从业者,掌握刀具的分类、材质、选用原则与维护方法,不仅能延长刀具寿命,还能优化工艺、减少停机时间。下次站在机床前,不妨多留意一下手中的刀具——它正是你实现高质高效加工的最强伙伴。{
"title": "机加工必读:深入解析机床切削工具的类型、选用与维护",
"content": "在机加工行业,机床被称为“工业母机”,而切削工具则是机床的“牙齿”。它们直接与工件接触,通过高速旋转或直线运动去除多余材料,最终塑造出精密的零件。对于每天与机床打交道的机加工人来说,了解切削工具的分类、选用原则以及维护技巧,是提升加工效率与零件质量的关键。\n\n### 一、切削工具的主要类型\n\n根据加工方式和结构特点,常见的切削工具可分为以下几类:\n\n1. 车刀:用于车床加工回转体表面,包括外圆车刀、端面车刀、切断刀、螺纹车刀等。\n2. 铣刀:用于铣床,有面铣刀、立铣刀、键槽铣刀、球头铣刀等,可加工平面、沟槽、曲面。\n3. 钻头:用于孔加工,如麻花钻、中心钻、深孔钻,并可搭配铰刀、丝锥完成精加工或攻丝。\n4. 镗刀:用于扩大孔径或提高孔精度,常见于镗床和加工中心。\n5. 螺纹刀具:如丝锥、板牙、螺纹铣刀,用于加工内外螺纹。\n6. 齿轮刀具:如滚刀、插齿刀,用于齿轮齿形加工。\n7. 磨具:如砂轮、砂带,用于磨削加工,达到高精度和低粗糙度。\n\n### 二、切削工具的材质与涂层\n\n切削工具的性能很大程度上取决于材质。常用材质包括:\n\n- 高速钢(HSS):韧性好、成本低,适合低速切削和复杂刀具。\n- 硬质合金:硬度高、耐磨性好,是现代机加工的主流,适合高速切削。\n- 陶瓷:耐高温、化学稳定性好,用于高速精加工。\n- 立方氮化硼(CBN):硬度仅次于金刚石,适合加工淬硬钢和高温合金。\n- 金刚石(PCD):极高硬度,用于有色金属和非金属材料的高光加工。\n\n为了进一步提升寿命,刀具表面常进行涂层处理,如TiN、TiCN、TiAlN、AlCrN等。涂层能降低摩擦、提高耐热性,从而允许更高的切削速度。\n\n### 三、如何正确选用切削工具\n\n选用切削工具时,需综合考虑以下因素:\n\n1. 工件材料:钢、铸铁、不锈钢、铝合金、钛合金等对刀具材质和几何角度要求不同。\n2. 加工工序:粗加工要求刀具强度高、容屑空间大;精加工则侧重精度和表面质量。\n3. 机床条件:机床功率、刚性、转速范围限制了刀具的最大尺寸和切削参数。\n4. 加工效率与成本:在保证质量的前提下,追求更高的金属去除率,同时平衡刀具成本。\n5. 刀具几何参数:前角、后角、主偏角、刃倾角等直接影响切削力、排屑和散热。\n\n例如,加工铝合金时宜选用大前角、锋利刃口的刀具,并配合较高的切削速度;而加工高温合金则需选用耐磨性好的硬质合金或陶瓷刀具,并降低切削速度。\n\n### 四、切削工具的安装与使用要点\n\n- 保证刀具跳动在允许范围内:径向和端面跳动过大会导致刀具寿命骤降、加工表面恶化。\n- 合理设置切削参数:根据刀具样本推荐值,结合机床刚性调整线速度、每齿进给和切深。\n- 注意冷却与排屑:充分冷却能降低切削温度,防止积屑瘤;顺畅排屑可避免刀具崩刃和工件划伤。\n- 监听切削声音与观察切屑:异常声音或切屑颜色、形状变化,往往预示着刀具磨损或参数不当。\n\n### 五、切削工具的维护与刃磨\n\n- 定期检查磨损:后刀面磨损、月牙洼磨损、崩刃、微裂纹等都是常见失效形式。\n- 及时更换或刃磨:磨损超差后继续使用会增加切削力,影响精度,甚至损坏机床。\n- 正确刃磨:使用专用磨床和砂轮,保持刀具原有几何角度,避免退火。\n- 妥善存放:刀具应分类存放在专用刀架或盒内,避免碰撞和锈蚀。\n\n### 六、\n\n切削工具虽小,却直接决定了加工的效率、精度和成本。作为机加工从业者,掌握刀具的分类、材质、选用原则与维护方法,不仅能延长刀具寿命,还能优化工艺、减少停机时间。下次站在机床前,不妨多留意一下手中的刀具——它正是你实现高质高效加工的最强伙伴。