不锈钢因其优异的耐腐蚀性、高强度以及良好的成型性,被广泛应用于航空航天、医疗器械、食品加工和汽车制造等领域。这些优良特性也给切削加工带来了巨大挑战。在不锈钢加工中,切削工具的选择与使用直接决定了加工效率、表面质量和刀具寿命。
一、为什么不锈钢难以切削?
不锈钢切削的难点源于其材料特性:
- 加工硬化严重:奥氏体不锈钢(如304、316)在切削力作用下表层会迅速发生塑性变形,硬度显著提高(可提升至原始硬度的2倍以上),导致后续切削困难,刀具磨损加剧。
- 导热系数低:不锈钢的导热率约为碳钢的1/3~1/4,切削热难以通过切屑和工件快速散发,大量热量积聚在刀刃附近,容易造成刀具热软化、月牙洼磨损和塑性变形。
- 切屑黏附性强:不锈钢切屑韧而黏,容易与刀具表面发生冷焊,形成积屑瘤。积屑瘤的脱落会带走刀具材料颗粒,造成剥落磨损或崩刃。
- 含碳量影响:马氏体不锈钢(如420、440C)硬度高、脆性大;铁素体不锈钢(如430)韧性较低但易产生毛刺。不同组织类型加工性差异显著。
因此,用于不锈钢的切削工具必须在 red hardness(红硬性)、耐磨性、抗黏附性和韧性之间取得平衡。
二、常用不锈钢切削工具材料
1. 高速钢(HSS)
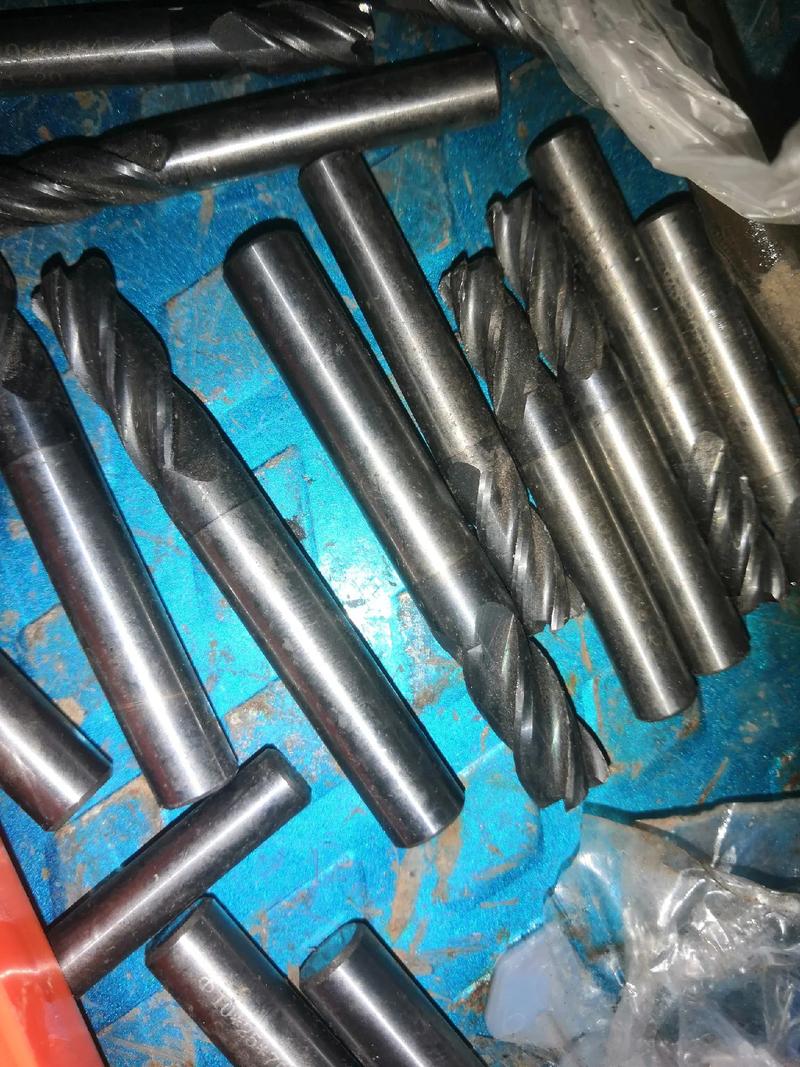
- 适用于低速、小批量、复杂刀具(钻头、丝锥、铣刀)。
- 含钴高速钢(如M35、M42)红硬性更好,适合不锈钢加工。
- 优点是抗冲击、易刃磨;缺点是耐热性差(约600℃),高线速度下快速磨损。
2. 硬质合金(Carbide)
- 主流选择。细颗粒或超细颗粒硬质合金(如K10、K20、P25)兼具硬度和韧性。
- 涂层硬质合金(TiAlN、AlCrN、TiCN)在高温下形成氧化铝保护膜,显著降低摩擦和热传导,是加工不锈钢的高效方案。
- 注意:WC-Co类硬质合金与不锈钢亲和力强,易粘刀,需借助涂层或优化刃口处理。
3. 金属陶瓷(Cermet)
- 以TiC、TiN为基体,与钢的化学稳定性好,抗积屑瘤和抗月牙洼磨损能力强。
- 适合精加工和半精加工,切削速度高于硬质合金,但脆性较大,不适用于断续切削。
4. 陶瓷和CBN
- 陶瓷刀具(如Al2O3、Si3N4)红硬性极高,可用于高速车削不锈钢。
- 立方氮化硼(CBN)适用于高硬度马氏体不锈钢的精加工,但成本高。
三、刀具几何参数设计要点
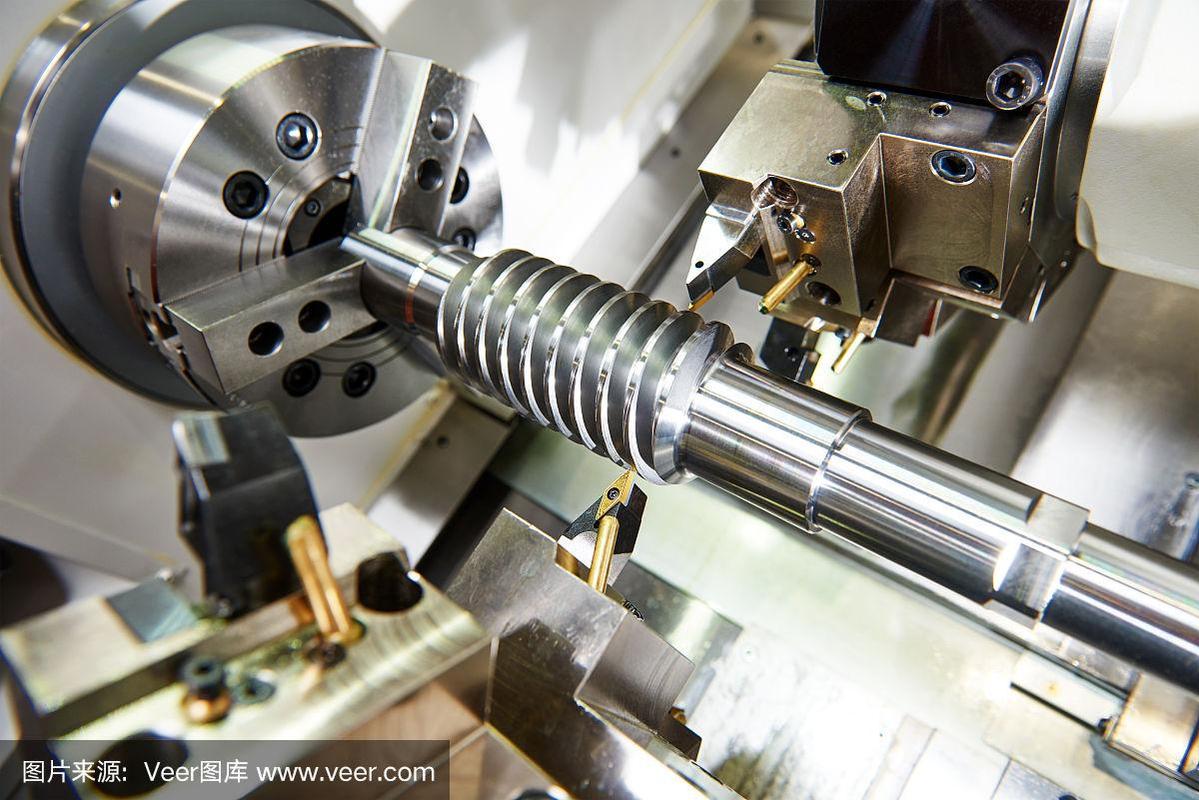
- 前角:宜采用较大前角(12°~20°),减小切削力和加工硬化倾向。但过大会削弱刃口强度,需按工况微调。
- 后角:适当加大(8°~14°),减少后刀面与已加工表面的摩擦和黏附。
- 刃倾角:采用正刃倾角(5°~15°),使切屑流向待加工表面,避免划伤。
- 刃口处理:建议使用钝化或T型倒棱,增强刃口抗冲击能力,避免微崩刃。
- 排屑槽:加深加宽,确保切屑顺畅排出,防止堵塞和二次切削。
四、切削参数选择策略
| 工序 | 切削速度(m/min) | 进给量(mm/r或mm/z) | 切深(mm) |
|------|------------------|----------------------|------------|
| 车削粗加工 | 80~150 | 0.2~0.4 | 2~6 |
| 车削精加工 | 150~250 | 0.05~0.15 | 0.2~1.0 |
| 铣削粗加工 | 60~120 | 0.1~0.2 | 往前 2~5 |
| 铣削精加工 | 120~250 | 0.05~0.15 | 0.2~0.5 |
| 钻削 | 10~25(HSS)20~50(硬质合金) | 0.05~0.2 | — |
关键原则:
- 优先选择中等切削速度配合较大进给,避免极低速度下产生积屑瘤和加工硬化。
- 充分冷却:高压内冷或大流量乳化液可将刀具寿命提高2~3倍。微量润滑 (MQL) 对精加工也有良效果。
- 刚性与稳定性:不锈钢切削振动敏感,需保证机床、夹具和刀具系统刚性。
五、不同不锈钢类型的刀具选型建议
- 奥氏体(304/316):选用TiAlN或AlCrN涂层细颗粒硬质合金;锋利刃口、大前角;切削液浓度为8%~12%。
- 马氏体(420/440):使用CBN或金属陶瓷刀具进行精加工;硬质合金需选耐磨牌号;降低进给防止崩碎切屑冲击。
- 铁素体(430):可采用高速钢刀具低速加工;大前角减少毛刺。
- 双相不锈钢(2205/2507):强度高、加工硬化倾向更强,推荐超细颗粒硬质合金+高刚性刀具系统,采用中等速度、大进给。
六、智能制造与刀具寿命管理
现代生产常借助刀具寿命管理系统(TMS)和功率监测,在线判断刀具磨损状态,实现按需换刀而非固定时间换刀。对不锈钢加工来说,刀具突然失效导致的废品成本很高,实时监测可显著提高生产效益(OEE)。模块化刀具、可换头钻头和微调镗刀也在不锈钢柔性加工中获得广泛应用。
##
不锈钢切削工具的选型不是孤立寻找“最硬的刀”,更是一门机、料、法、环协同的工艺工程。明确不锈钢具体的组织类型—深入理解涂层技术、几何参数和切削用量,再到引入自动冷却和智能监测,才能取得质量与效率的双赢。恰当的不锈钢切削方案能将刀具寿命提升200%~300%,必将成为车间竞争力更新的财富→持续工艺优化的源头实力。