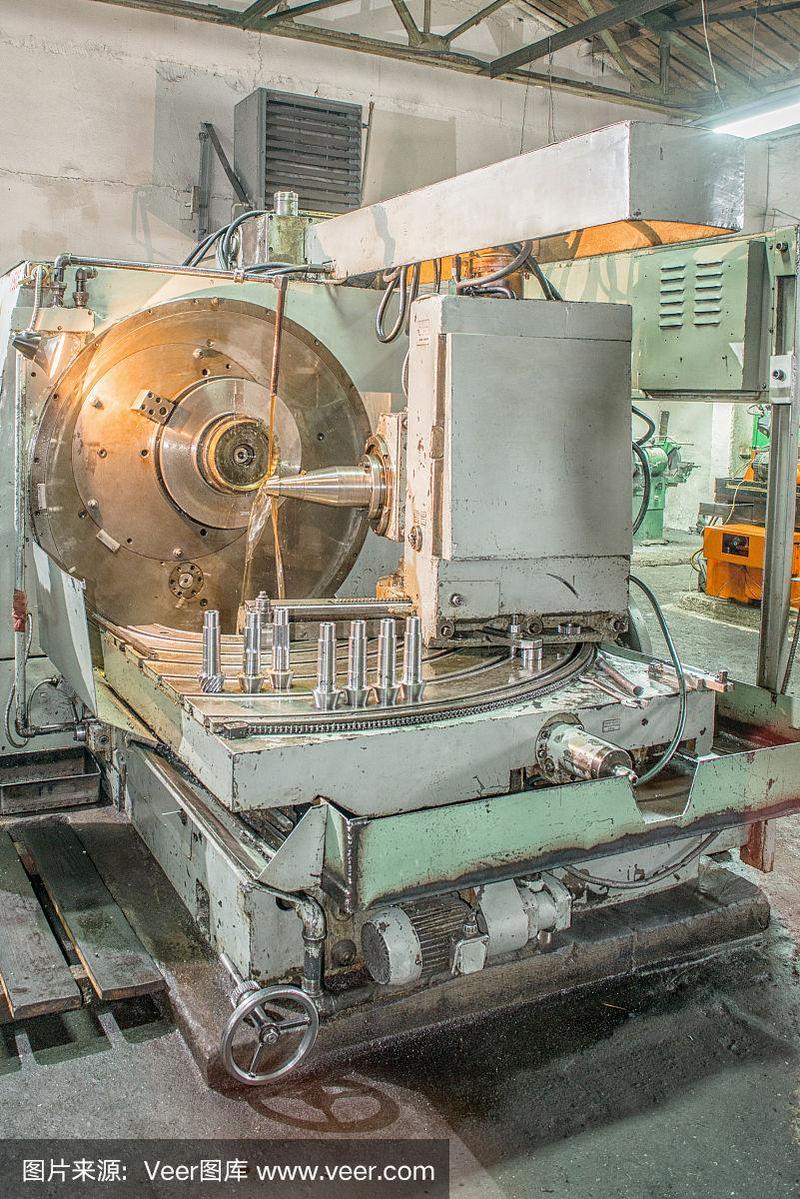
在机械制造领域,车床是最基础也最常用的机床之一。利用车床对金属毛坯进行切削加工,核心在于通过切削工具与工件的相对运动,去除多余材料,获得符合尺寸、形状和表面质量要求的零件。本文将围绕切削工具这一关键要素,阐述在车床上对金属毛坯的操作过程。
一、车床切削加工的基本原理
车床加工时,金属毛坯(通常为棒料、铸件或锻件)被夹持在主轴卡盘上,随主轴做旋转运动,即主运动。切削工具(车刀)安装在刀架上,沿纵向、横向或斜向做直线进给运动。通过刀具切削刃与旋转毛坯表面的接触,多余金属层被逐步切除,形成切屑,最终得到圆柱面、端面、圆锥面、螺纹或沟槽等几何特征。
二、切削工具的类型与选用
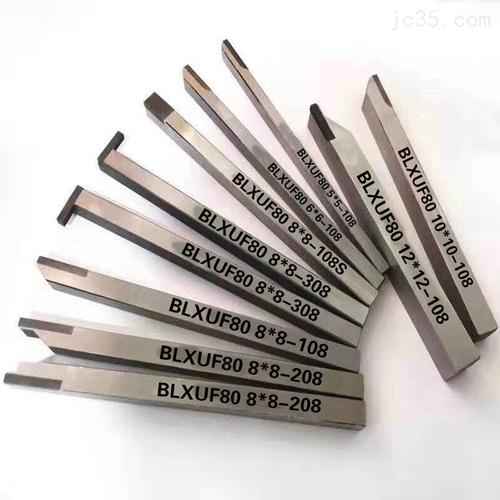
车床用切削工具以车刀为代表,按用途可分为:
- 外圆车刀:用于车削外圆柱面和端面,主偏角通常为90°或45°。
- 端面车刀:专门用于车削端面,主偏角较大,避免刀尖与已加工面摩擦。
- 切断刀:用于将工件从棒料上切下或切槽,刀头窄而长,强度较低。
- 螺纹车刀:用于车削三角形、梯形等螺纹,刀尖角度与牙型角一致。
- 内孔车刀:用于车削通孔、盲孔或内槽,刀杆需具有足够的刚度。
从材料上看,常用切削工具有高速钢(HSS)车刀、硬质合金车刀、陶瓷车刀和立方氮化硼(CBN)车刀等。高速钢韧性好、易刃磨,适合低速和复杂刀具;硬质合金耐热性和耐磨性优异,允许高速切削,是现代车削的主力。选用时还需考虑刀具几何参数:前角、后角、主偏角、副偏角和刃倾角需根据工件材料、刀具材料及加工性质(粗加工或精加工)合理选择。
三、装夹与对刀操作
- 毛坯装夹:根据毛坯形状和尺寸,选用三爪自定心卡盘、四爪单动卡盘、一夹一顶或两顶尖等装夹方式。装夹要求牢固、同轴,避免切削时松动或振动。
- 刀具安装:车刀伸出刀架的长度应尽量短,一般不超过刀杆厚度的1.5倍,以增强刚性。刀尖必须严格对准工件旋转中心,否则端面会留下凸台,或外圆产生锥度。对刀常用方法有:试切法、划线法和对刀块法;批量生产可使用机外对刀仪。
四、切削用量选择
切削速度v、进给量f和背吃刀量a_p称为切削用量三要素。
- 粗车时:优先选取较大的背吃刀量和进给量,以提高效率;切削速度可适当降低。
- 精车时:选择较小的背吃刀量和进给量,切削速度可提高,以获得较小的表面粗糙度值。
- 针对不同材料:切削钢件时可用乳化液冷却;切削铸铁时一般不用切削液;切削铝合金时宜用煤油或专用切削液。
五、典型操作步骤与注意事项
以在车床上将一根金属圆棒毛坯加工成台阶轴为例:
- 装夹毛坯,伸出所需长度,找正并夹紧。
- 安装外圆车刀,对刀并试切。
- 粗车外圆,留0.5~1 mm精车余量。
- 精车外圆至图纸尺寸,检测直径。
- 车端面,保证长度。
- 调头装夹,车另一端面及台阶,必要时使用中心架或跟刀架提高刚性。
- 切断或车槽,完成加工。
注意事项:
- 开动车床前检查卡盘是否紧固,防止工件飞出。
- 切削中及时排屑,避免切屑缠绕刀具或划伤已加工表面。
- 测量工件时必须停机,且待工件完全静止后进行。
- 合理使用切削液,注意刀具磨损并及时刃磨或更换。
- 严格遵守车床安全操作规程,不穿宽松衣物、戴手套操作旋转设备。
六、
车床上的金属毛坯加工,本质上是以切削工具为核心、以实现精确去除材料为目的的工艺过程。正确选择与使用切削工具,合理确定切削用量,并配合规范的装夹、对刀和操作,才能高效、经济地获得高质量的机械零件。随着数控车床与涂层刀具的发展,车削加工的效率与精度仍在持续提升,但基础的对刀、切削原理与安全规范始终是每一位机械加工人员的必修课。