车削加工是机械制造中最基础、应用最广泛的切削加工方法之一,而车削刀具作为实现这一工艺的核心工具,其分类与功能直接决定了加工效率、精度和表面质量。本文将从车削刀具的分类出发,详细解析各类刀具的功能特点,帮助读者全面了解这一重要的切削工具。
一、按刀具结构分类
1. 整体式车刀
整体式车刀由整块材料(如高速钢、硬质合金)磨制而成,结构简单、刚性好。常见于小型车床或低速切削场合,如高速钢车刀。功能:适用于小批量、低速度的精细车削,成本低且易于刃磨。
2. 焊接式车刀
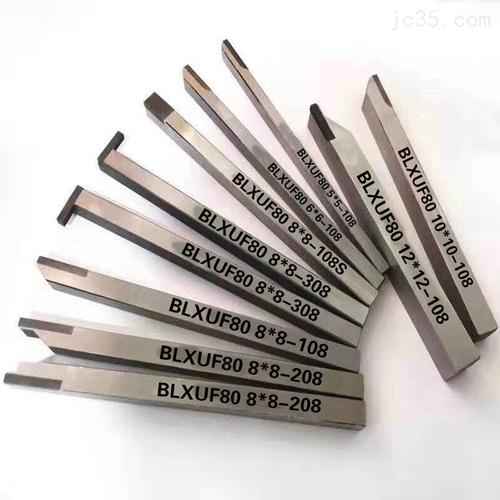
将硬质合金刀片焊接在刀杆上,兼顾了硬质合金的耐磨性与刀杆的韧性。功能:适用于中等切削速度的粗加工和半精加工,但焊接易产生热应力,可能影响刀具寿命。
3. 机夹式车刀
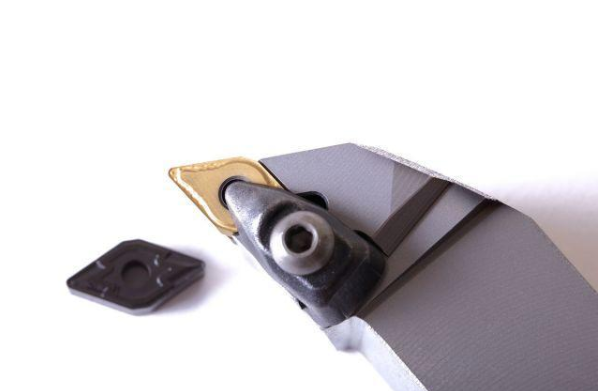
刀片通过机械夹固方式安装在刀杆上,可快速更换,无需重磨。功能:广泛应用于数控车床和自动化生产线,适合高效、稳定的批量加工,典型如可转位车刀。
4. 可转位车刀
作为机夹式的升级版,刀片具有多个切削刃,磨损后可转位使用。功能:显著减少换刀时间,提高生产效率,是现代车削的主流工具,适用于外圆、内孔、端面及仿形加工。
二、按切削刃数量及形状分类
1. 单刃车刀
只有一个主切削刃,如外圆车刀、端面车刀。功能:分别完成外圆、端面、台阶等单一表面的加工,通用性强。
2. 多刃车刀
具有多个切削刃,如切槽刀、螺纹刀、成形车刀。功能:切槽刀用于加工退刀槽、油槽;螺纹刀用于车削内外螺纹;成形车刀用于加工特定轮廓面,效率高但刃磨复杂。
三、按加工表面分类(常见车刀类型)
1. 外圆车刀
用于车削工件外圆表面,主偏角通常为90°或45°。功能:粗车时可大背吃刀量,精车时保证表面粗糙度。
2. 端面车刀
专门加工工件端面,主偏角为45°或90°。功能:确保端面平整并与轴线垂直,常与偏刀配合使用。
3. 内孔车刀
用于车削通孔或盲孔,刀杆细长。功能:解决内孔加工难题,需注意刚性不足引起的振动。
4. 切断刀
用于将工件从棒料上切断或切槽,刀头窄而长。功能:要求刀具韧性好,避免折断,适用于棒料加工和成形切断。
5. 螺纹车刀
用于车削米制、英制、模数等螺纹,刀尖角度与牙型吻合。功能:可加工高精度螺纹,但效率低于滚丝,适合单件小批。
6. 成形车刀
刀刃形状与工件轮廓一致,如圆弧刀、角度刀。功能:一次走刀成形,适用于大批量复杂形状零件。
四、按刀具材料分类
1. 高速钢车刀
红硬性可达600°C,韧性好,易刃磨。功能:适用于低速精加工、复杂成形刀具和钻头类。
2. 硬质合金车刀
红硬性达800-1000°C,耐磨性好。功能:分钨钴类(YG)用于铸铁、有色金属,钨钛钴类(YT)用于钢件,是当前主流。
3. 陶瓷车刀
红硬性超1200°C,化学稳定性好。功能:适用于高速精车和超精车,但脆性大,怕冲击。
4. 立方氮化硼(CBN)车刀
硬度仅次于金刚石,热稳定性好。功能:用于淬硬钢、高温合金等难加工材料的高效车削。
5. 金刚石车刀
硬度最高,摩擦系数低。功能:用于有色金属、非金属的超精加工,如镜面车削,但忌切钢铁。
五、车削刀具的共同功能
- 切除多余材料:通过主切削刃和副切削刃的配合,从工件表面去除多余金属,获得所需尺寸和形状。
- 控制切屑:断屑槽与几何角度设计影响切屑形态,确保排屑顺畅,防止划伤已加工表面。
- 保证加工精度:刀具的几何精度和耐磨性直接影响工件的尺寸精度、形位精度和表面粗糙度。
- 适应不同材料:不同材质和涂层的刀具可针对钢、铸铁、有色金属、高温合金等实现高效切削。
- 提高生产效率:可转位和机夹式设计减少停机时间,高速切削和快换系统大幅提升产能。
##
车削刀具的分类方式多样,从结构到材料,从形状到加工对象,每一种划分都映射出特定的功能与适用场景。正确选择车削刀具,不仅能提高加工质量和效率,还能降低刀具成本。随着数控技术、涂层技术和超硬材料的发展,车削刀具正朝着高效、精密、智能和长寿命的方向持续演进,作为切削工具的核心,其在现代制造业中的地位不可替代。